Jazyk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
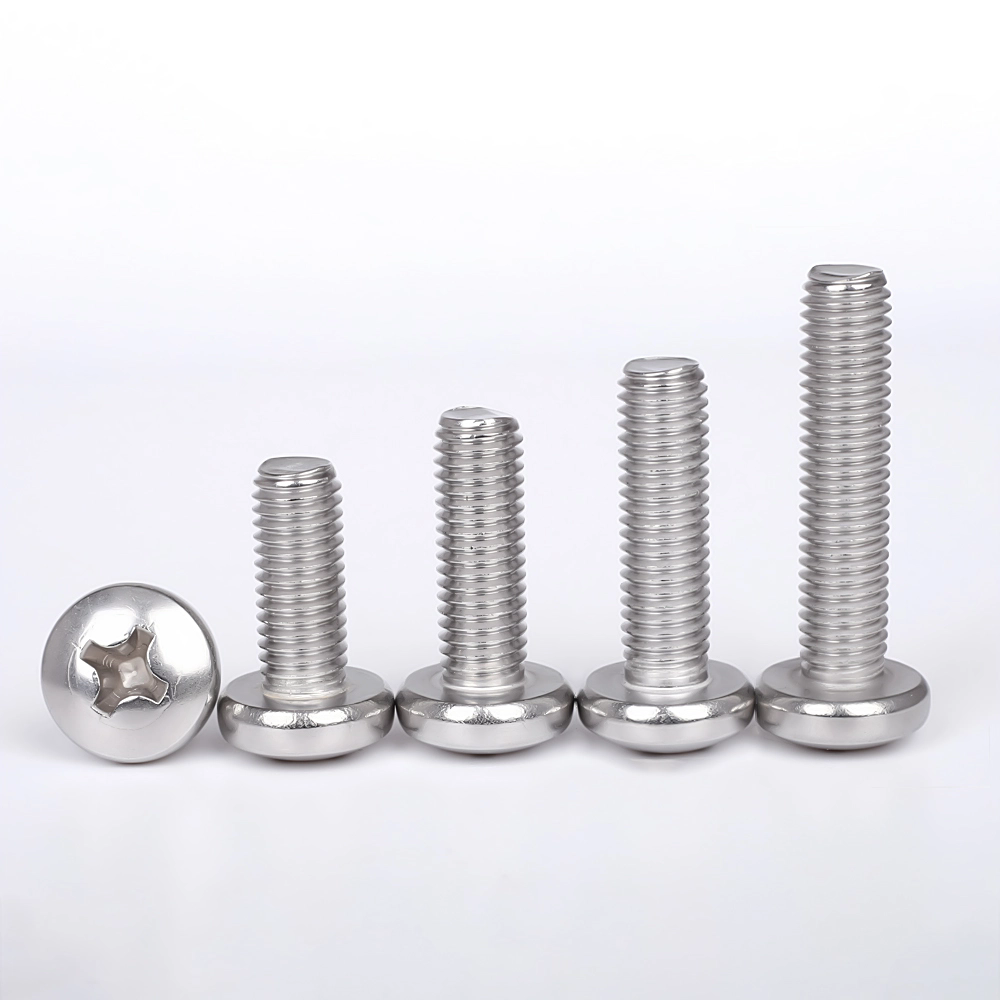
Môžu prerušenia automatizovanej montáže pochádzať z variácií šarží strojových skrutiek s krížovou drážkou GB818?
2026-09-11
Nákupcovia elektroniky OEM a distribútori priemyselných spojovacích materiálov často overujú kvalitu strojových skrutiek manuálnou kontrolou vzorky. Ručne vyberané prototypové vzorky prechádzajú kontrolou rozmerov a ručným testovaním skrutkovačom. Viacnásobné jemné odchýlky na úrovni šarže zostávajú neviditeľné pri ručnom odbere vzoriek, na povrch sa dostanú len vtedy, keď sú diely dodané do vysokorýchlostných automatizovaných montážnych liniek, čo vedie k neplánovanému zastaveniu linky a dodatočným nákladom na prepracovanie.
Štyri odchýlky súvisiace s montážnou linkou zriedkavo zdôraznené v štandardných údajových listoch:
- Posun profilu krížového vybrania spôsobujúci prerušované vychýlenie skrutkovača pod výrobným krútiacim momentom
- Opotrebenie nástroja na valcovanie závitov vytvára nekonzistentné uloženie závitu vo veľkých výrobných sériách
- Hrúbka povrchovej vrstvy rozptýli posuvné hodnoty trenia pre stanice s riadeným krútiacim momentom
- Oddelené tepelné čísla surovín spôsobujú, že certifikáty prototypov sú pre odoslané šarže neplatné
Konzistentnosť geometrie priečnych vybraní pre vysokorýchlostnú automatickú jazdu
Manuálne testovanie vzoriek toleruje drobné nedokonalosti tvaru krížového zahĺbenia. Robotické montážne nástroje používajú pevné profily krútiaceho momentu; malé vybranie rozmerový drift mení kontaktnú plochu bitu. Dokonca aj skrutky, ktoré prejdú statickou vizuálnou kontrolou, spôsobujú časté vysúvanie, opotrebovanie hrotov a odmietnuté zostavy na výrobných linkách.
- Periodické optické skenovanie profilu geometrie priečneho zahĺbenia počas každej výrobnej kampane
- Simulované automatické testovanie krútiaceho momentu pri montáži pomocou zákazníkom špecifikovaných typov bitov
Wanluo Hardware vykonáva náhodné kontroly profilu výklenku nad rámec jednoduchého vizuálneho vzhľadu, pričom filtruje šarže náchylné na riziko vysunutia robotickej montáže pred balením na exportné objednávky.
Stabilita lícovania závitu pri postupe opotrebenia nástrojov v sériovej výrobe
Prototypové skrutky sa vyrábajú s úplne novými nástrojmi na valcovanie závitov. Po miliónoch cyklov dielov sa povrch matrice postupne degraduje. Jednotlivé rozmery skrutiek môžu stále sedieť v pásme tolerancie ťahania, ale kumulatívne zmeny profilu vytvárajú kolísavé správanie pri zábere závitu.
Takáto jemná odchýlka neukazuje nič počas manuálnych testov s jednou skrutkou, ale prináša sporadické krížové závitovanie alebo tuhé spojenie pri nepretržitom podávaní do závitových otvorov krytu na automatizovaných prípravkoch.
- Implementujte spúšťacie prahy objemu výroby na rekondicionovanie závitoreznej matrice
- Vzorkovanie meradla GO-NO-GO kombinované s čiastočným overením profilu závitu za zmenu
Rozptyl hrúbky povlaku mení výkon krútiaceho momentu a napätia
Mnoho kupujúcich špecifikuje iba typ povlaku bez definovania prípustnej variácie hrúbky. Nerovnosť zinkovej alebo pasivačnej vrstvy modifikuje koeficient trenia povrchu. Na montážnych staniciach so zaisteným krútiacim momentom poskytuje identický naprogramovaný krútiaci moment veľmi rozdielnu skutočnú upínaciu silu.
Niektoré šarže skončia nedostatočne upnuté a náchylné na uvoľnenie vibrácií počas prevádzky; iné vytvárajú riziko odtrhnutia závitu počas uťahovania poháňaného robotom, aj keď každá skrutka vyzerá vizuálne jednotne.
- Viacbodové meranie hrúbky povlaku pokrývajúce korene závitu a prechodové zóny medzi hlavou a stopkou
- Validácia krútiaceho momentu na skúšobnej stolici reprezentujúca parametre montážnej stanice v reálnej výrobe
Vysledovateľnosť tepelnej šarže surovín oddeľujúca evidenciu vzorky od voľne loženého tovaru
Správy o všeobecných skúškach materiálov z prototypových sérií nemôžu predstavovať hromadne vyrábané zásielky pre priemyselné audity OEM. Niektorí dodávatelia spojovacích materiálov opätovne používajú staré dokumenty MTR vzorových šarží pre neskoršie výrobné série bez krížových odkazov na skutočné čísla tepla ocele.
V prípade projektov elektroniky a zariadení, ktoré podliehajú pravidlám vysledovateľnosti komponentov, môže tento nesúlad v dokumentácii blokovať prijímanie kontroly kvality prichádzajúceho tovaru nezávisle od mechanického výkonu fyzických skrutiek.
- Spojte kódy šarží hotového tovaru priamo s príslušnými číslami šarží oceliarní
- Namiesto rozosielania nedatovaných prototypových certifikátov vydávajte správy o materiáloch v anglickom jazyku pre konkrétny projekt
Skrátený kontrolný zoznam technických doložiek pre obstarávanie spojovacích materiálov zameraných na automatizované linky
- Pridajte geometriu krížovej drážky a požiadavky na simulovaný cyklus robotického krútiaceho momentu do špecifikácií nákupnej objednávky
- Definujte spúšťače údržby závitového valcovania a pravidlá vzorkovania overovania závitov v zmiešanom režime
- Špecifikujte povolený rozsah hrúbky povlaku plus overenie krútiaceho momentu pre montážne stanice s riadeným krútiacim momentom
- Presadzovať dokumentáciu súvisiacu s tepelnou šaržou; odmietnuť opätovné použitie samostatných správ o prototypových vzorkách materiálu
Súvisiace správy
- Čo robí T Bolt z nehrdzavejúcej ocele spoľahlivou voľbou pre moderné upevnenie?
- Ako kombinovaná skrutka so šesťhrannou hlavou zlepšuje výkon upevnenia?
- Aké chyby pri obstarávaní spôsobujú zlyhanie projektu nerezového drôteného lana?
- Maskujú vzorky s dokonalým povrchom riziká spojené s projektovaním v teréne kužeľovej rozpernej skrutky?
- Čo robí skrutku kotvy do betónu so šesťhrannou prírubou spoľahlivou pre ťažkú konštrukciu?